桂林制造企业如何通过变频器与伺服驱动器提升设备自动化水平
在桂林的装备制造、橡胶机械、食品包装等产线上,一个绕不开的现实是:大量投运五年以上的设备仍依赖接触器直接启停或直流调速,能耗高、冲击大、精度差。当订单趋向小批量多品种时,这种粗放的控制方式越来越难匹配柔性生产的需求。变频器与伺服驱动器正是打破这一瓶颈的关键切入点。
一、从"能转"到"转得准":桂林制造企业面临的典型问题
以本地常见的挤出机、卷绕设备和数控专机为例,常见痛点集中在三处:一是电机工频启动时电流冲击可达额定值的6~7倍,长期冲击导致接触器和齿轮箱寿命骤减;二是调速靠机械换挡或滑差电机,速度波动大,影响产品一致性;三是多轴同步靠机械传动轴硬连接,调整规格时需要更换齿轮,换型时间动辄数小时。
更隐蔽的问题在于停机环节。大惯量负载自由停车时间长,定位不准,若频繁使用机械抱闸,闸瓦磨损快、维护成本高。这些问题的本质,是缺少对电机转矩和速度的连续、精确控制手段。
二、按需选型:不同控制环节的技术匹配
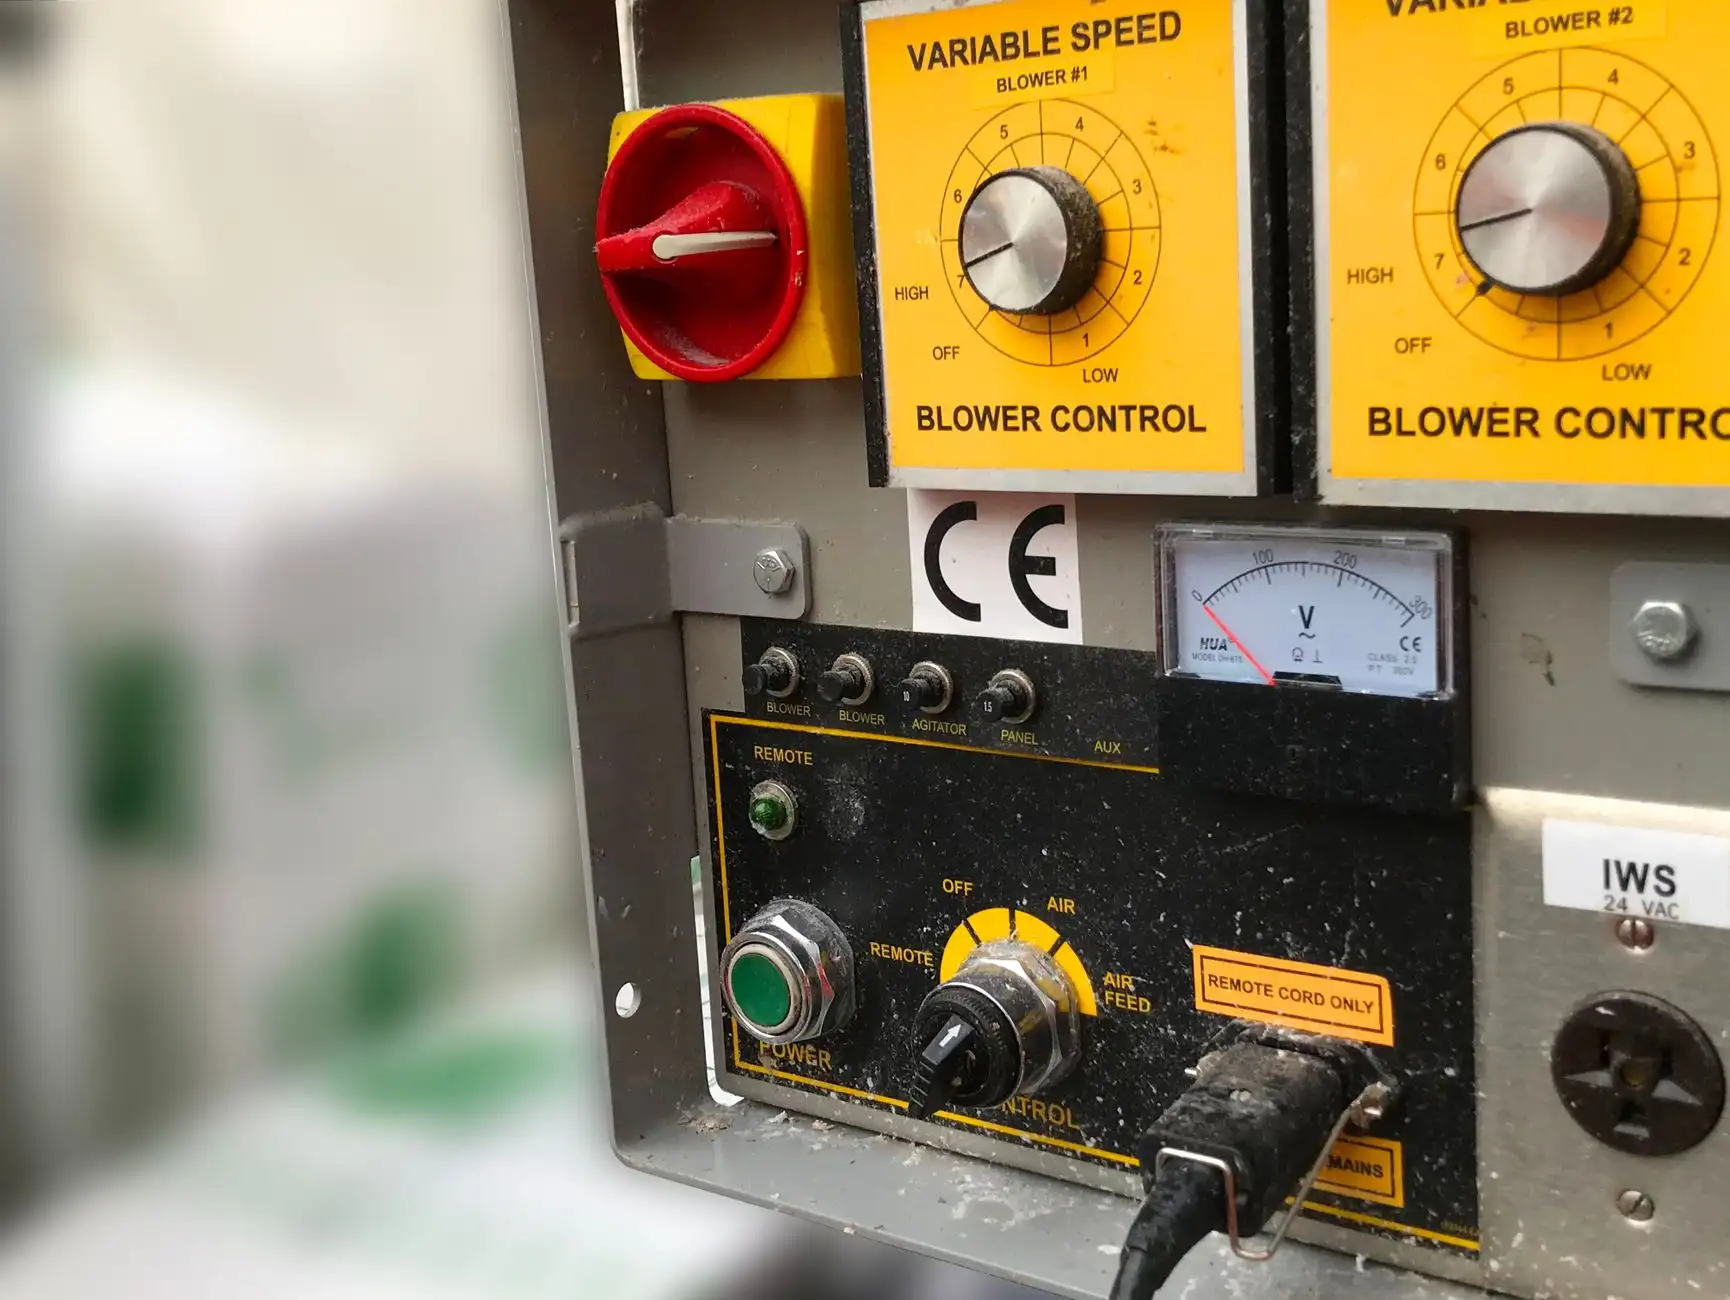
解决路径并非一味追求高端,而是按负载特性分层配置。变频器适合风机、水泵、挤出机等平方转矩或恒转矩负载,通过V/F或矢量控制实现无级调速,启动电流可压到额定值以内,节能效果在风机泵类负载上通常能达到20%~40%。对于启动转矩要求不高的场合,软启动器是更经济的过渡方案,它只解决启动冲击问题,不承担调速任务,适合老旧设备的低成本改造。
需要精确定位和快速响应的场合,则要上伺服驱动器。伺服系统通过编码器闭环,位置精度可达±0.01mm级,响应带宽远高于变频。对于成本敏感但仍有定位需求的设备,步进驱动器是折中之选,开环控制、低速大转矩,适合包装机送料、点胶等中小负载场景。
还有一个容易被忽略的部件——制动单元。在起重、卷绕、频繁启停的设备上,电机再生能量会回灌直流母线,导致过压跳闸。加装制动单元配合制动电阻,能把再生能量以热能形式消耗,保证停机可控。这一步做不好,再好的驱动器也发挥不出性能。
改造中的三个实操建议
- 先测负载特性再选型:记录启动转矩、惯量比、连续工作制还是周期工作制,避免"大马拉小车"或选型不足。
- 保留机械抱闸作为冗余:电气制动不能完全替代机械制动,尤其在垂直负载上,双重保障更安全。
- 关注电磁兼容:变频器输出侧加装电抗器、使用屏蔽电缆,可显著降低对周边传感器的干扰。
三、从单机改造到产线协同
单台设备的升级只是起点。当多台变频器、伺服驱动器接入同一控制网络(如Modbus、EtherCAT),产线才能实现真正的协同调速与配方管理。桂林一些橡胶机械企业已通过总线控制把换型时间从数小时压缩到十几分钟,靠的正是驱动器参数的集中下发与同步。
值得关注的是,国产驱动器在转矩响应、过载能力和通讯兼容性上进步明显,对于大多数中小型制造企业,性价比已优于进口方案。关键在于选型时确认与现有PLC、编码器的匹配性,以及供应商能否提供现场调试支持。
设备自动化水平的提升,从来不是堆砌高端器件,而是让每一台电机在合适的控制方式下稳定运行。把变频器、伺服驱动器、软启动器、步进驱动器和制动单元用在刀刃上,桂林制造企业的产线升级就有了扎实的技术底座。